如何解決不停輸開孔機操作中的對中找正難題
帶壓不停輸開孔,主軸與母管管壁垂直對中����,是防止崩刀���、切口偏斜�、密封滲漏�、料餅脫落的前置關鍵。對中偏差大多來源于馬鞍焊接偏差���、法蘭裝配偏差�、管道橢圓變形
帶壓不停輸開孔��,主軸與母管管壁垂直對中����,是防止崩刀、切口偏斜�、密封滲漏、料餅脫落的前置關鍵��。對中偏差大多來源于馬鞍焊接偏差���、法蘭裝配偏差�、管道橢圓變形,核心思路是:前置控制優(yōu)先����,工裝輔助定位,分步校驗����,從源頭減少偏差,而不是靠后期強行校正�。
一、源頭控制:馬鞍(鞍座 / 短節(jié))焊接階段做好定位
對中問題 70% 出在馬鞍焊接環(huán)節(jié)��,焊完之后角度基本固定���,很難調整���。
優(yōu)先選擇配套標準馬鞍座,馬鞍內弧和母管外徑匹配���,嚴禁用弧面不貼合的非標馬鞍�����;管道橢圓度超標的管段����,直接放棄該開孔點位�。
使用專用馬鞍定位工裝、磁吸定位卡具�����,把馬鞍臨時固定在直管段�����,預先找正:馬鞍法蘭端面法線必須垂直于管道圓心�����。
定位校驗:用直角尺��、激光對中儀�����、吊線法初校�;在法蘭四周多點測量法蘭面到管壁距離,四周差值控制在≤1mm。
分段對稱焊接:點焊固定后復測垂直度�,確認無誤再滿焊;禁止一次性滿焊��,焊接熱變形會拉偏馬鞍角度���。
避開焊縫:馬鞍騎跨位置不能壓在母管環(huán)縫�����、螺旋焊縫上���,不僅違規(guī),焊接時更容易變形偏斜����。
重點提醒:馬鞍焊接完成、冷卻后�,必須復測一次法蘭垂直度,偏差超標直接更換馬鞍重新焊接�,不要寄希望后面開孔機法蘭硬調。
二�、法蘭裝配階段:均勻受力,消除裝配偏心
開孔機和閘閥�、馬鞍是三級法蘭對接�����,螺栓對角緊固不當會拉偏主軸。
優(yōu)先采用全通徑閘閥����,閘閥上下兩個法蘭面平行度合格,閥門本身不翹曲��;進場先檢查法蘭有無變形�����。
法蘭密封墊厚度均勻��,不使用厚薄不均���、變形的墊片�;墊片居中放入�,不偏位。
螺栓遵循對角分次緊固法:分 3~4 遍上緊���,每次只擰 1/3 扭矩��,四周同步���,禁止單邊一次性擰緊��;防止單邊拉力把法蘭 “拽歪”����。
法蘭連接完成后�����,再次測量主軸四周間隙���,觀察主軸有無蹭閥體內壁���。
三、工裝輔助對中��,量化校驗���,不靠肉眼估測
肉眼判斷誤差很大�,推薦 3 種現(xiàn)場實用校驗方式:
激光對中儀(推薦重點工程)
把激光靶固定在管道中心軸線����,發(fā)射線對準開孔機主軸�����,直觀顯示偏角��、偏移量,精度高���,燃氣�����、高壓工藝管線優(yōu)先使用����。
四點間隙測量法(工地常用)
裝好開孔機但不啟動��,測量主軸外圓四周到閘閥法蘭端面的距離�����,上��、下、左����、右四個讀數(shù)差值控制在允許范圍;差值大代表主軸傾斜��,拆開調整法蘭與墊片�����。
芯軸試裝校驗工裝
在安裝開孔機之前�����,先插入一根和主軸同直徑的校驗芯軸�,模擬刀具路徑,檢查芯軸是否貼蹭閥體�、馬鞍內壁,提前發(fā)現(xiàn)干涉��、偏斜�。
四、針對管道異形���、橢圓�、大管徑的應對辦法
管道橢圓度偏大:更換點位;如果必須在此開孔�����,定制貼合馬鞍���,增加多點支撐定位����,不能強行安裝�����。
大管徑管線:馬鞍自重更大�,焊接下垂偏移風險高�,焊接時加臨時支撐托住馬鞍,冷卻完成再撤支撐���。
薄壁管道:焊接熱量更容易造成管壁局部變形����,減小焊接電流�����、分段點焊,減少熱變形�。
五、設備本身檢查����,排除設備自帶偏心
很多人忽略開孔機本體問題:
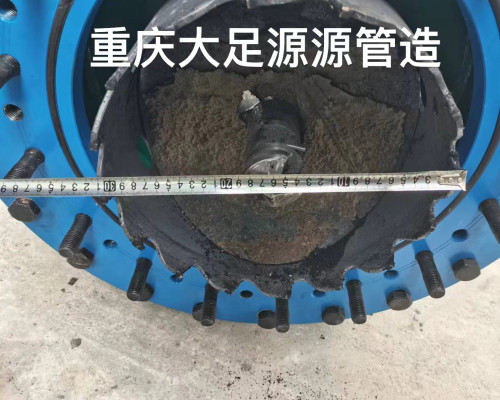
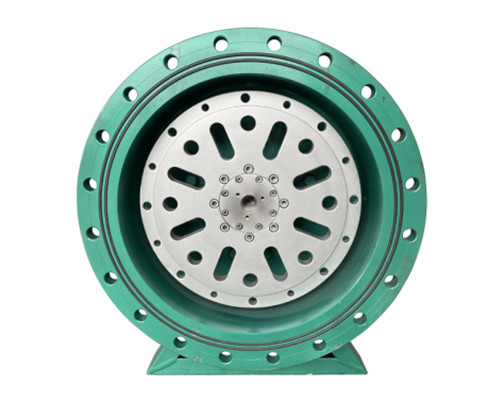
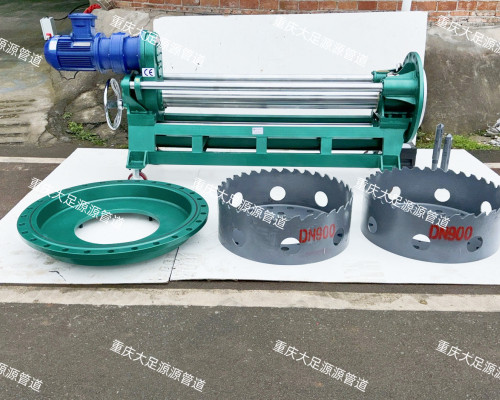
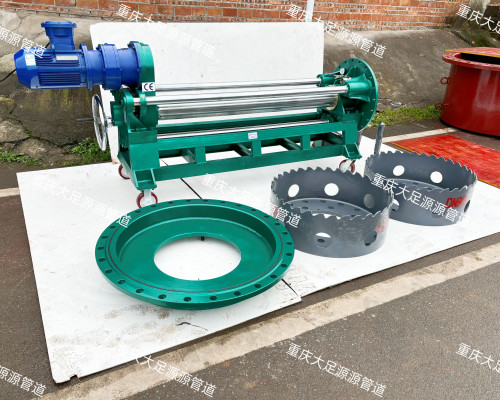
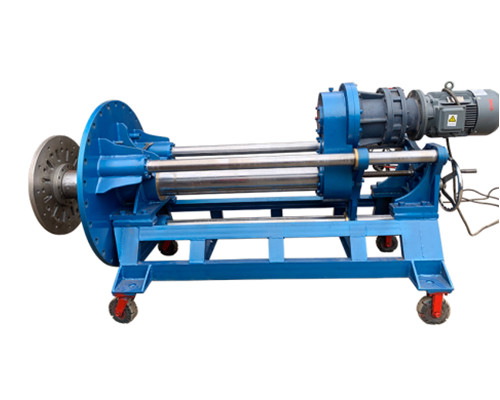
開機前檢查開孔機主軸、減速箱�、法蘭底座:主軸有無彎曲、法蘭底座焊接變形��;主軸轉動時徑向跳動超標���,直接返廠檢修��。
檢查刀盤����、中心鉆安裝是否同心�,筒刀和主軸不同心,會產(chǎn)生和 “對中不良” 一樣的抖動現(xiàn)象�,容易誤判。


 微信號:微信號

 公安備案號:
 網(wǎng)站首頁
 產(chǎn)品中心
 添加微信
 電話咨詢